

1. Problemas comunes de dispensación
El problema común de la dispensación es que la boquilla de pegamento de la válvula deja caer pegamento, pegamento colgante, pegamento suelto, burbujas, el tamaño del pegamento es inconsistente, este tipo de pegamento malo. En el producto se reflejará el pegamento residual, la desviación, el paquete no es estricto. La calidad del pegamento, el proceso de pegado, la temperatura, la viscosidad, la presión del aire, la contrapresión, la configuración de la aguja, etc., afectarán la calidad del pegamento. Para el ajuste de los parámetros anteriores, deberá ser desde el punto y la superficie del camino, el cambio de cualquier parámetro afectará otros aspectos. Al mismo tiempo, la aparición de defectos puede deberse a múltiples aspectos, y los posibles factores deben comprobarse uno por uno y luego eliminarse. En resumen, los parámetros de producción deben ajustarse de acuerdo con la situación real, no sólo para garantizar la calidad de la producción, sino también para mejorar la eficiencia de la producción.
1.1 Problemas comunes al dispensar productos: burbuja (tome el pegamento UV del punto de la válvula de pulverización como ejemplo)
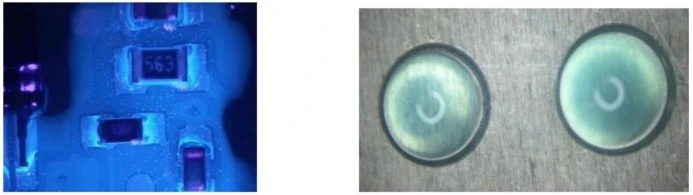
Uno de los problemas más comunes con la dosificación en aerosol es la fácil producción de burbujas. La producción de burbujas afectará la unión del pegamento, la resistencia a la fatiga, la fuerza de tracción y también salpicará los dispositivos circundantes.
1) Mecanismo de producción de burbujas.
Cuando se levanta la aguja, se forma un vacío local entre la aguja y la boquilla. Cuando el pegamento en la cavidad del pegamento no es suficiente para llenar el área en poco tiempo, el aire externo ingresará al área de vacío a través del orificio de la boquilla, se mezclará con el pegamento llenado posteriormente y será expulsado juntos cuando caiga la aguja.
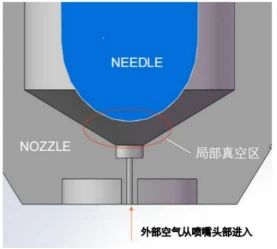
2) Método de solución de burbujas
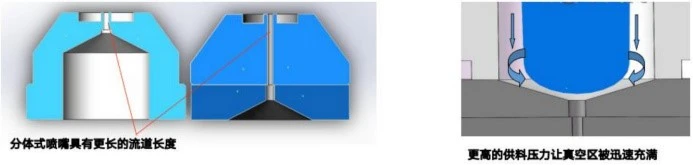
Reduzca el recorrido de la aguja tanto como sea posible, reduzca la generación de área de vacío (elija una aguja y boquilla razonables; boquilla dividida aplicable en lugar de la boquilla integrada, aumente la longitud del canal delgado de la boquilla, incluso si el aire ingresa, solo existirá en el canal delgado y no puede ingresar al área de vacío; aumente la presión de alimentación, deje que el pegamento llene rápidamente el área de vacío, reduzca la posibilidad de que entre aire en el área de vacío).
1.2 Efecto de la contrapresión en la dispensación por chorro
Es posible que una presión de fluido excesiva (en la manguera) y un tiempo de apertura de la válvula demasiado corto hagan que el aire penetre en el líquido, y la solución es reducir la presión del fluido y usar una aguja inclinada cónica.
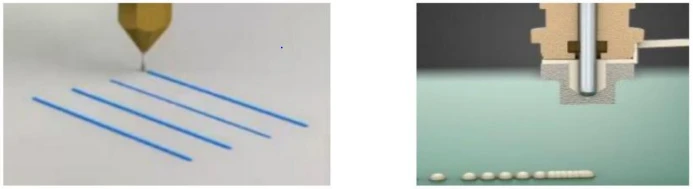
1) Una contrapresión demasiado grande puede provocar fácilmente que el pegamento se desborde y que la cantidad de pegamento sea excesiva; Una presión demasiado pequeña provocará pegamento intermitente y puntos de fuga, lo que provocará defectos. La presión debe seleccionarse según el pegamento de la misma calidad y la temperatura ambiente de trabajo. Una temperatura ambiente alta hará que la viscosidad del pegamento sea menor y la fluidez mejore. En este momento, se debe reducir la contrapresión para garantizar el suministro de pegamento, y viceversa.
2) El reemplazo de la boquilla más grande puede mejorar el problema de contrapresión, pero los requisitos del proceso del producto no pueden usar la boquilla de gran diámetro, por lo que se adopta la estructura y forma optimizadas de la boquilla para mejorar este problema. La aguja taical oblicua produce la menor contrapresión y el mejor flujo de fluido.
1.3 El tamaño del pegamento es inconsistente
Cuando el tamaño del pegamento es inconsistente, la presión del aire en la manguera es principalmente inestable. Compruebe si el pistón de sellado interior de la manguera está suspendido del pegamento. El pegamento es una pasta fluida, el uso de pistón blanco a menudo rebota suspendido, la industria con un pistón seguro será mejor.

1.4 Temperatura del pegamento
Todos los materiales fluidos tienen su correspondiente temperatura de almacenamiento, temperatura de flujo y condiciones de curado (curado UV/curado por temperatura, etc.). Si el pegamento de resina epoxi general se debe almacenar en el refrigerador de 0 a 5 grados, se debe retirar el uso con 1 a 2 horas de anticipación, para que el pegamento sea totalmente consistente con la temperatura de trabajo. La temperatura de uso del pegamento debe ser de 23 grados a 25 grados; La temperatura ambiente tiene una gran influencia en la viscosidad del pegamento. Si la temperatura es demasiado baja, el punto de pegamento se hará más pequeño y aparecerá un dibujo. La diferencia de temperatura ambiente es de 5 grados, lo que provocará un cambio del 50% en la cantidad de dispensación, por lo que se debe controlar la temperatura ambiente, al mismo tiempo, también se debe garantizar la humedad ambiental, el pequeño punto de pegamento de humedad es fácil de secar, lo que afecta la fuerza de unión.
El cuerpo de la válvula se puede configurar con calentamiento a temperatura constante, lo que puede ajustar eficazmente la temperatura del pegamento.

1.5 La viscosidad del pegamento.
La viscosidad del pegamento afecta directamente la calidad de la goma de mascar. Si la viscosidad es grande, el punto de pegamento se hará más pequeño, incluso si se cepilla; si la viscosidad es pequeña, el punto de pegamento se hará más grande, lo que puede teñir la almohadilla. En el proceso de dispensación, se debe seleccionar una contrapresión y una velocidad de dispensación razonables para diferentes viscosidades del pegamento.

1.6 Caso: válvula de pegamento goteando, pegamento colgando, pegamento suelto (tome la válvula de inyección neumática como ejemplo)

1. La calidad del pegamento, como si el pegamento está vencido o si hay burbujas residuales (el pegamento en el cubo de pegamento).
2. Compruebe si la boquilla tiene una punta (punta) y la punta (mejor verla bajo el microscopio). Normalmente, la boquilla es transparente y la punta no está desgastada.
3. Compruebe si hay desgaste en la junta tórica y en el sello (anillo de sellado). Lo normal es: sin desgaste.
4. Verifique si la punta de la aguja (aguja) está desgastada, verifique cuidadosamente si el anillo de sellado está agrietado y desgastado. Lo normal es: sin desgaste. Si el pegamento se desgasta, la potencia será insuficiente o inestable, el pegamento producirá pegamento colgante, pegamento suelto y otros fenómenos de mal pegamento.
5. Finalmente, verifique que el cuerpo del Jet no esté desgastado ni envejecido.
6. Compruebe si la válvula solenoide está desgastada y envejecida durante mucho tiempo.
7. Configure los parámetros de dispensación de la válvula dispensadora, como la colocación de la aguja de la boquilla, el tamaño de la carrera, la presión del pegamento y la temperatura del pegamento.
2. Modo de implementación del tipo de - -contacto de dispensación y del tipo sin-contacto
Pegamento de punto de contacto
Entre el cabezal dispensador, el pegamento y el sustrato dispensador, los tres están conectados, altamente sensibles al cabezal dispensador, dispensador de jeringa/dispensador de válvula de tornillo/dispensador de válvula dispensadora de aguja.

Pegamento de punto sin-contacto
La válvula los descarga en el sustrato como una bala; válvula de inyección neumática/válvula de inyección piezoeléctrica/válvula de inyección solenoide.

2.1 Condiciones de selección del proceso- -Requisitos de ancho de línea

Básicamente, el diámetro mínimo de la punta o el ancho de la línea de dispensación de la aguja puede ser ligeramente mayor que el diámetro interior de la aguja, dependiendo de la distancia del cabezal de la aguja al sustrato (básicamente equivalente al diámetro interior) y la velocidad de movimiento adecuada (no demasiado baja).
JETTING Debido a que las gotas pierden la restricción de la pared interior de la boquilla cuando vuelan en el aire, las gotas se acumularán más grandes debido al efecto de la tensión superficial. El diámetro mínimo de la punta será mayor que el doble del diámetro de la boquilla (en realidad, mayor)
2.2 Condiciones de selección del proceso- -caudal y eficiencia

Para el modo de dispensación con aguja de contacto, mantener sin cambios la altura de la aguja al sustrato es el factor clave para garantizar la calidad de la dispensación. Sin considerar la influencia de la diferencia de altura en la resistencia del fluido en la salida de la aguja, es decir, cuando el caudal y la velocidad de movimiento son constantes, podemos ver que el área de la sección transversal-de la tira adhesiva es casi igual. Cuando la altura de la tira es baja, la tira alcanzará un ancho mayor; cuando la altura de la tira es mayor, la sección está por encima de un cierto rango (aproximadamente el diámetro exterior de la aguja).
Para algunas ranuras o marcos estrechos, aunque el método de la aguja puede obtener un ancho de línea menor, la pared lateral de la aguja tiene un espesor, su diámetro exterior puede ser mayor que el área de dispensación o existe el riesgo de colisión de elementos. En este momento, el método JETTING será más ventajoso.
2.3 Condiciones de selección del proceso- -parámetros clave
3. Selección del cabezal de la aguja dosificadora.
El tamaño de la aguja, en el trabajo real, el diámetro interior de la aguja debe ser la mitad del diámetro del punto de pegamento, lo que no solo puede garantizar la calidad del punto de pegamento, sino también mejorar la eficiencia de producción.

1. Método de selección de la aguja dispensadora, cuatro criterios:
Punto pequeño: aguja pequeña, baja presión, poco tiempo
Punta grande: aguja de gran tamaño, mayor presión, mayor tiempo
Pegamento espeso: aguja inclinada, presión grande, ajuste el tiempo según sea necesario
Líquido-a base de agua: aguja pequeña, presión pequeña, ajuste el tiempo según sea necesario
2. Fluidos que requieren ajustes especiales:
(1) Pegamento instantáneo: el pistón seguro y la aguja metálica con revestimiento de teflón se utilizan para el pegamento instantáneo a base de agua-; para pegamento instantáneo espeso, se usa una aguja cónica inclinada, si se necesita flexibilidad, se usa una aguja de PP.
(2) Pegamento UV: use una jeringa ámbar, un pistón blanco y una aguja diagonal (puede cubrir la luz ultravioleta).
(3) Pegamento fotopolimerizable: el uso de una jeringa opaca negra y un pistón blanco pueden cubrir la aguja ultravioleta.
(4) Líquido sellador y pasta: si el uso del rebote del pistón blanco es grave, utilice un tipo vivo seguro y utilice una aguja inclinada.